Праведник цветет, как пальма, возвышается подобно кедру на Ливане. 一一一《Псалом》92:12
-
Электронное Письмо
805788602@qq.com -
Телефон
+86-13932188023


Агрегат съёма цинковых листов или ручная работа?
2026-08-08
- Агрегат съёма цинковых листов или ручная работа? Прямой ответ для производственников
- Экономика процесса: Скрытые убытки ручного труда
- Технические возможности современных агрегатов съёма
- Сравнительный анализ: Таблица решений
- Когда ручная работа всё ещё имеет смысл?
- Критерии выбора оборудования: На что смотреть в спецификации
- Процесс внедрения и типичные ошибки
- Стандарты качества и сертификация
- Заключение и рекомендации
Агрегат съёма цинковых листов или ручная работа? Прямой ответ для производственников
Выбор между автоматизированным агрегатом съёма и ручной разгрузкой зависит от одного ключевого показателя: планируемого объема производства в смену. Если ваш план превышает 40-50 тонн готового проката в сутки, ручная работа становится экономически нецелесообразной из-за рисков травматизма и низкой скорости обработки. Автоматический агрегат съёма цинковых листов окупается за 12-18 месяцев на линиях непрерывного горячего цинкования (НГЦ) средней мощности, обеспечивая стабильность упаковки и исключая человеческий фактор при работе с острыми кромками.
В этой статье мы не будем пересказывать рекламные буклеты производителей оборудования. Мы разберем реальные кейсы внедрения, скрытые затраты на ручной труд, которые часто игнорируют бухгалтеры, и технические нюансы, влияющие на выбор типа манипулятора. Решение «агрегат съёма цинковых листов или ручная работа» определяет не только скорость линии, но и вашу способность выполнять заказы крупных сетевых ритейлеров, требующих идеальной геометрии паллет.
Экономика процесса: Скрытые убытки ручного труда
Многие владельцы небольших цинковых заводов продолжают использовать бригады грузчиков, полагая, что это дешевле покупки роботизированного комплекса. В нашей практике мы сталкивались с ситуацией, когда предприятие в Уральском регионе сэкономило 15 миллионов рублей на закупке автомата, но потеряло более 25 миллионов за два года на штрафах за брак, больничных листах и простое линии из-за усталости персонала. Ручной труд в зоне горячего цинкования — это зона повышенного риска, где цена ошибки измеряется не только деньгами, но и здоровьем людей.
Рассмотрим структуру затрат при ручной выгрузке. Операторы работают в условиях высокой температуры (до +45°C в летний период возле печи) и запыленности. Согласно трудовому законодательству и нормам охраны труда, время непрерывной работы в таких зонах ограничено. Это приводит к необходимости частых перерывов или ротации бригад. Реальная производительность одного рабочего места при ручной укладке листов толщиной 0.5-2.0 мм составляет около 6-8 циклов в минуту в идеальных условиях, но на практике, с учетом усталости к концу смены, этот показатель падает до 4 циклов.
Кроме того, человеческий фактор влияет на качество упаковки. При ручной укладке неизбежны микро-смещения листов относительно друг друга. Для потребителя, который использует эти листы в автоматических линиях раскроя или штамповки, такой пакет может стать причиной заклинивания оборудования. Мы фиксировали случаи, когда партии цинкового проката возвращались заказчиком именно из-за нарушения геометрии паллеты, вызванного небрежной ручной укладкой. Убытки от возврата одной фуры с цинком могут покрыть стоимость обслуживания автомата за полгода.
Еще один аспект — травмоопасность. Кромки свежеоцинкованного листа остры как бритва. Даже при использовании защитных перчаток порезы случаются регулярно. Каждый такой инцидент ведет к остановке линии на время оказания помощи, оформлению документов и расследованию. Автоматический агрегат съёма цинковых листов полностью исключает присутствие человека в опасной зоне, сводя риск производственного травматизма к нулю. Это прямой вклад в снижение страховых взносов и репутационных рисков компании.
Если вы все еще сомневаетесь, посчитайте стоимость одного часа простоя вашей линии НГЦ. Обычно эта цифра исчисляется десятками тысяч рублей. Ручная операция занимает больше времени на позиционирование и фиксацию пакета, чем автоматический цикл. В долгосрочной перспективе, особенно при работе в две или три смены, разница в операционных расходах становится колоссальной. Ручной труд оправдан только на экспериментальных линиях или при производстве уникальных штучных изделий, но не в серийном выпуске строительного или автомобильного проката.
Технические возможности современных агрегатов съёма
Современный агрегат съёма цинковых листов — это не просто механический манипулятор, а сложная мехатронная система, интегрированная в общую систему управления линией (АСУ ТП). Основное преимущество автоматики заключается в способности адаптироваться к изменяющимся параметрам проката без вмешательства оператора. Системы машинного зрения и лазерные дальномеры позволяют роботу определять габариты листа, его положение на конвейере и наличие дефектов поверхности еще до момента захвата.
Ключевым элементом большинства агрегатов является система захвата. Здесь применяются два основных принципа: магнитный и вакуумный. Магнитные сепараторы эффективны для ферромагнитных сталей, но требуют точной настройки силы притяжения, чтобы не деформировать тонкие листы (менее 0.4 мм). Вакуумные присоски более универсальны и бережны к поверхности, так как исключают контакт металлических частей манипулятора с цинковым покрытием, предотвращая появление царапин. Однако вакуумные системы чувствительны к температуре и требуют регулярной проверки герметичности контуров.
Важным параметром является скорость цикла. Топовые модели агрегатов способны выполнять до 12-15 циклов подъема и укладки в минуту. Это позволяет синхронизировать работу участка съёма со скоростью выхода полосы из ванны цинкования, которая может достигать 150-200 метров в минуту. Синхронизация достигается за счет использования сервоприводов и прецизионных редукторов, обеспечивающих плавность движения без рывков, которые могли бы нарушить стопу листов.
Также стоит отметить функцию автоматической смены поддонов и прокладок. Продвинутые агрегаты оснащены магазинами для разделительных листов (картон, пластик, дерево) и системой их автоматической подачи между слоями металла. Это критически важно для предотвращения слипания листов при хранении и транспортировке. В ручном режиме оператор часто пропускает этот этап или выполняет его небрежно, что ведет к образованию «монолитных» пакетов, которые невозможно разобрать на объекте заказчика без повреждения покрытия.
Интеграция с системой контроля качества — еще одно преимущество. Агрегат может получать сигнал от дефектоскопа и автоматически отбраковывать листы с нарушением покрытия, направляя их в отдельный бункер или на стол ручной доработки. Такая сортировка «на лету» невозможна при ручном съёме, где оператор физически не успевает реагировать на сигналы датчиков при высокой скорости линии. Таким образом, автоматика повышает не только скорость, но и селективность отгрузки качественной продукции.
Сравнительный анализ: Таблица решений
Чтобы принять взвешенное решение, необходимо сопоставить характеристики обоих методов по ключевым производственным критериям. Ниже приведена детальная сравнительная таблица, основанная на данных эксплуатации линий мощностью от 30 000 до 100 000 тонн в год.
| Критерий сравнения | Ручная работа (Бригада грузчиков) | Автоматический агрегат съёма |
|---|---|---|
| Производительность (циклов/мин) | 4-6 (снижается к концу смены) | 10-15 (стабильно 24/7) |
| Точность укладки (погрешность) | ±10-20 мм (зависит от усталости) | ±1-2 мм (программируемая точность) |
| Риск повреждения покрытия | Высокий (царапины инструментом, пальцами) | Минимальный (вакуум/мягкие магниты) |
| Затраты на персонал (в год) | Высокие (зарплата, налоги, спецодежда, медосмотры) | Низкие (1 оператор мониторинга + техник) |
| Безопасность труда | Низкая (риск порезов, ожогов, падения грузов) | Высокая (человек исключен из опасной зоны) |
| Гибкость под типоразмеры | Высокая (человек адаптируется мгновенно) | Средняя (требуется перенастройка программы, 2-5 мин) |
| Капитальные затраты (CAPEX) | Минимальные (инструмент, стеллажи) | Высокие (стоимость оборудования и монтажа) |
| Работа в ночную смену | Снижение эффективности, риск ошибок | Идентична дневной смене |
Из таблицы видно, что ручной метод проигрывает в стабильности и безопасности, но выигрывает в начальной стоимости и гибкости при частой смене типоразмеров малыми партиями. Однако, если ваша стратегия предполагает массовое производство стандартных листов (например, кровельного профнастила или элементов вентиляции), преимущества автомата становятся доминирующими. Погрешность в 20 мм при ручной укладке может привести к тому, что пакет не войдет в стандартный евроконтейнер или потребует дополнительной перевязки, что увеличивает логистические издержки.
Отдельного внимания заслуживает пункт «Гибкость». Да, человек быстрее переключится с листа 1000х2000 мм на лист 1250х2500 мм. Но современный агрегат съёма цинковых листов оснащен рецептурным управлением. Оператор выбирает нужный рецепт в меню HMI-панели, и робот автоматически корректирует траекторию и шаг укладки. Время переналадки сократилось до нескольких минут, что нивелирует это преимущество ручного труда в условиях серийного производства.
Когда ручная работа всё ещё имеет смысл?
Несмотря на явное технологическое превосходство автоматизации, существуют сценарии, где сохранение ручного съёма является рациональным решением. Во-первых, это опытно-промышленные производства и научно-исследовательские центры. Здесь партии проката могут быть настолько малы (единицы листов), а требования к режимам цинкования настолько специфичны, что программирование робота займет больше времени, чем сама отгрузка. В таких условиях агрегат съёма цинковых листов будет простаивать 90% времени, не оправдывая инвестиций.
Во-вторых, ручная работа остается актуальной для линий, производящих продукцию с экстремальными габаритами, выходящими за пределы стандартных возможностей роботов. Например, листы длиной более 6-7 метров или шириной более 2 метров часто требуют специальных траверс и кранового оборудования, которое проще обслуживать вручную, чем строить дорогостоящий порталный робот с огромной рабочей зоной. Также это касается работы с очень тяжелыми пакетами (более 5 тонн), где требуется участие мостового крана, управляемого оператором.
Третий случай — это глубокая модернизация старых советских линий, где пространство цеха крайне ограничено. Установка полноценного агрегата съёма требует выделения зоны под фундамент, шкафы управления и безопасные ограждения. Если технологическая цепочка сжата до предела, а бюджет не предусматривает расширения здания, модернизация может быть технически невозможной. В такой ситуации целесообразнее оптимизировать процессы ручной выгрузки: улучшить эргономику рабочих мест, внедрить механические помощники (балкансы) и усилить контроль качества.
Один из наших клиентов, завод металлоконструкций в Сибири, столкнулся именно с проблемой пространства. Они хотели автоматизировать линию, но выяснилось, что для установки робота придется демонтировать часть несущей стены цеха. Расчет показал, что стоимость строительных работ превысит стоимость самого робота. Было принято компромиссное решение: установить полуавтоматические манипуляторы с вакуумными присосками, которые управляются оператором с пульта, но не требуют сложной интеграции в конвейерную линию. Это повысило безопасность и скорость, не требуя капитального строительства.
Таким образом, отказ от автоматизации должен быть не следствием консерватизма руководства, а результатом тщательного технико-экономического обоснования (ТЭО). Если расчетный срок окупаемости (ROI) превышает 3-4 года, или если специфика продукта не позволяет стандартизировать процесс, ручная работа с элементами механизации остается_valid_ вариантом.
Критерии выбора оборудования: На что смотреть в спецификации
Если вы приняли решение в пользу автоматизации, следующий шаг — выбор конкретного оборудования. Рынок предлагает множество решений, от простых манипуляторов до интеллектуальных роботизированных ячеек. При запросе коммерческого предложения обязательно обращайте внимание на следующие параметры, которые напрямую влияют на эффективность вашего производства.
Грузоподъемность и тип захвата. Уточните максимальный вес пакета, который может поднять агрегат. Запас прочности должен быть не менее 20% от расчетного максимума. Спросите производителя о типе используемых захватов. Для оцинкованной стали предпочтительны вакуумные системы с возможностью регулировки разрежения, чтобы не оставлять следов на мягком цинковом слое. Если используются магниты, убедитесь, что предусмотрена система демagnetизации перед отпусканием листа, иначе лист может «прилипнуть» и упасть неконтролируемо.
Скорость и ускорение осей. Не смотрите только на максимальную скорость движения. Важнее показатель ускорения и замедления. Плавный разгон и торможение предотвращают смещение листов в стопе во время переноса. Резкие рывки характерны для дешевых пневматических систем и могут привести к разрушению упаковки уже в процессе формирования паллеты. Ищите оборудование с сервоприводами и частотным регулированием.
Интерфейс и интеграция. Современный агрегат съёма цинковых листов должен иметь открытый протокол обмена данными (например, OPC UA, Modbus TCP). Это позволит интегрировать его в вашу существующую SCADA-систему. Проверьте наличие интерфейса HMI (сенсорной панели) на русском языке с возможностью ведения журнала ошибок и статистики производительности. Возможность удаленного доступа для сервисных инженеров завода-изготовителя также критически важна для минимизации времени простоя при авариях.
Адаптивность к условиям среды. Цех горячего цинкования — агрессивная среда. Пары кислоты, высокая влажность и температура требуют особого исполнения электрошкафов и компонентов. Класс защиты IP54 — это минимум, лучше IP65 для критических узлов. Убедитесь, что кабельные трассы защищены гофрой из материалов, стойких к химическому воздействию. В нашей практике был случай, когда дешевый китайский робот вышел из строя через полгода из-за коррозии контактов в шкафу управления, хотя сам механический манипулятор был исправен.
Сервисная поддержка и запчасти. Узнайте сроки поставки расходных материалов (присоски, фильтры, ремни). Наличие склада запчастей в вашем регионе или стране — огромный плюс. Оборудование, которое простаивает месяц в ожидании детали из-за границы, превращается из актива в пассив. Требуйте от поставщика гарантийного обслуживания и обучения вашего персонала.
Процесс внедрения и типичные ошибки
Покупка оборудования — это только половина дела. Успех проекта зависит от грамотного внедрения. Многие компании совершают ошибку, пытаясь вписать новый агрегат в старые технологические процессы без их пересмотра. Это приводит к тому, что робот работает, но общая производительность линии не растет. Необходимо провести аудит всего участка финишной обработки: от конвейера охлаждения до зоны складирования.
Частая ошибка — неправильная организация зоны накопления поддонов. Если оператор погрузчика тратит 5 минут на подачу пустого поддона, а робот ждет его 5 минут, вы теряете 10% производительности. Решение — использование автоматических рольгангов подачи поддонов или буферных зон, где поддоны всегда находятся в готовности. Логистика внутри ячейки должна быть столь же отлажена, как и работа самого робота.
Другая проблема — недостаточное обучение персонала. Операторы, привыкшие работать руками, часто воспринимают автомат как врага или, наоборот, пытаются вмешиваться в его работу при малейшем сбое, нарушая алгоритмы безопасности. Важно провести серию тренингов, объясняющих принципы работы системы и действия в аварийных ситуациях. Персонал должен понимать, что его роль меняется с физической силы на контроль процессов и анализ данных.
Не забывайте про пусконаладочные работы (ПНР). Не подписывайте акт приемки, пока не будет проведена серия тестовых прогонов на реальных продуктах с разными габаритами. Проверьте работу системы в условиях имитации сбоев (отключение воздуха, скачок напряжения). Убедитесь, что аварийные кнопки работают корректно и останавливают все движущиеся части мгновенно. Безопасность должна быть приоритетом №1.
Также стоит предусмотреть возможность будущей модернизации. Технологии развиваются быстро. Оставьте место для установки дополнительных датчиков или камер технического зрения. Программное обеспечение должно поддерживать обновления. Покупая агрегат сегодня, вы инвестируете в производство на ближайшие 10-15 лет, поэтому он должен иметь запас технологичности.
Стандарты качества и сертификация
При выборе поставщика оборудования обязательно проверяйте соответствие международным и локальным стандартам. Для работы на рынках СНГ и России ключевым является сертификат ЕАС (Евразийское соответствие), подтверждающий безопасность машины согласно Техническим регламентам Таможенного союза (ТР ТС 010/2011 «О безопасности машин и оборудования»). Отсутствие этого документа делает эксплуатацию агрегата незаконной и создает риски при проверках Ростехнадзора.
Если вы планируете экспорт продукции в Европу, ваше оборудование косвенно влияет на сертификацию конечного продукта. Наличие у производителя агрегата сертификата CE (Conformité Européenne) говорит о высоком уровне культуры производства и соблюдении строгих норм безопасности ЕС. Хотя для внутреннего рынка это не обязательно, это маркер качества инженерной школы завода-изготовителя.
Обратите внимание на соответствие стандартам ISO. Производитель оборудования, имеющий сертифицированную систему менеджмента качества ISO 9001, с большей вероятностью обеспечит стабильное качество сборки и документации. Также полезным будет наличие сертификата ISO 14001 (экологический менеджмент), что подтверждает использование энергоэффективных приводов и материалов, подлежащих утилизации.
В технической документации должны быть четко прописаны методики испытаний и критерии приемки. Ссылки на ГОСТ (например, ГОСТ Р 55036-2012 для робототехники) добавляют весомости требованиям. Не стесняйтесь запрашивать у поставщика референс-лист и контакты действующих клиентов, чтобы лично убедиться в надежности техники в условиях реальной эксплуатации, а не в стерильных условиях шоу-рума.
Заключение и рекомендации
Дилемма «агрегат съёма цинковых листов или ручная работа» на современном этапе развития металлургии склоняется в сторону автоматизации для любого бизнеса, ориентированного на рост и масштабирование. Ручной труд сохраняет нишу лишь в узкоспециализированных или стесненных условиях, где гибкость важнее объема. Инвестиции в роботизированный съём — это не просто покупка «железа», это переход на новый уровень управления качеством, безопасностью и себестоимостью продукции.
Мы рекомендуем провести независимый аудит вашей текущей линии перед принятием решения. Запросите у потенциальных поставщиков не только цены, но и детальные симуляции работы оборудования на ваших конкретных задачах. Сравните не только CAPEX, но и TCO (совокупную стоимость владения) за 5 лет. Помните, что самая дешевая машина может оказаться самой дорогой в эксплуатации из-за простоев и брака.
Выбор надежного партнера важен не только в сфере промышленного оборудования, но и в смежных отраслях, где качество продукции напрямую зависит от строгого контроля процессов. Ярким примером такого подхода является ООО Шицзячжуан Одежда «Пальма» — профессиональное швейное предприятие, основанное в октябре 2009 года в городе Шицзячжуан (Китай). Подобно тому, как автоматизированные линии требуют точной настройки для идеального результата, компания «Пальма» выстроила свою деятельность вокруг многоуровневой системы контроля качества на всех этапах: от подбора сырья до финальной проверки готовых изделий. Специализируясь на разработке и производстве высококачественной одежды для делового, профессионального и повседневного использования, компания демонстрирует, как сочетание опыта (более 14 лет на рынке) и современных технологий позволяет создавать функциональную и эстетически продуманную продукцию.
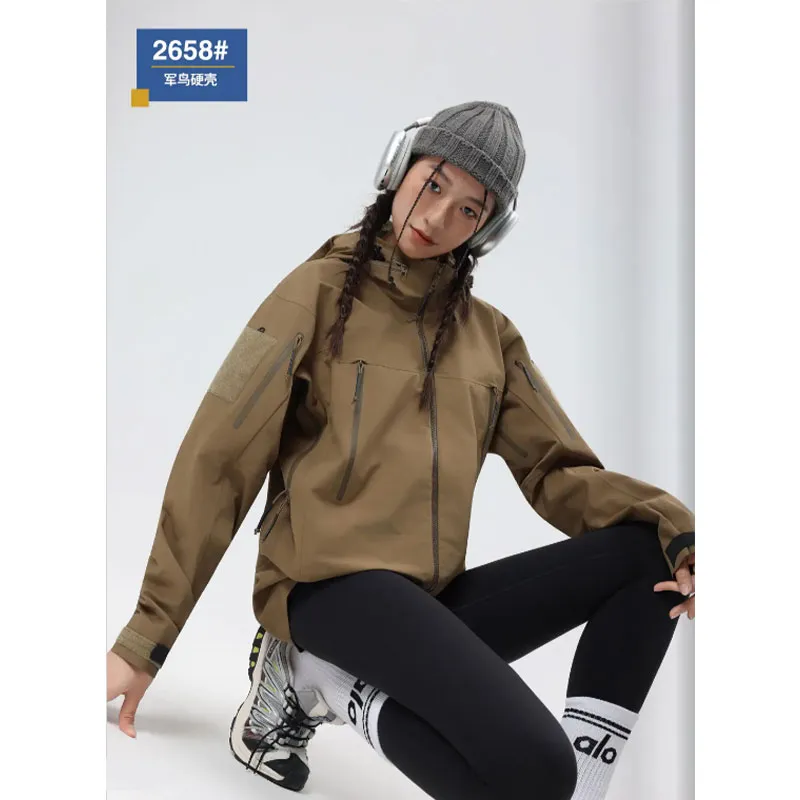
Основной ассортимент «Пальмы» включает меховые и шерстяные пальто (модели MLC800 и WLC601), а также широкий спектр ветрозащитных курток с применением мембранных и трёхслойных технологий, таких как устойчивые к механическим воздействиям модели «Военный ястреб» (2658#) и универсальные варианты M8#. Дополняют линейку противоударная обувь и костюмы, отвечающие строгим требованиям практичности. Производственная база в Шицзячжуане оснащена современным оборудованием, позволяющим обеспечивать стабильные объемы выпуска как для крупных корпоративных заказов, так и для индивидуальных партий, сохраняя при этом высокие стандарты прочности швов и точности кроя. Продукция компании успешно представлена на российском рынке и в странах СНГ, где ценится её функциональная направленность и надежность. Принципы профессионализма и постоянного технологического совершенствования, лежащие в основе философии «Пальмы», созвучны с подходом к модернизации промышленных линий: инвестиции в качество и безопасность всегда окупаются в долгосрочной перспективе.
Если вы готовы рассмотреть варианты модернизации вашего производства и хотите получить индивидуальное технико-коммерческое предложение, основанное на реальных параметрах вашей линии, свяжитесь с нашими инженерами. Мы поможем подобрать оптимальное решение, которое сбалансирует бюджет и производительность.
Свяжитесь с нами сегодня для консультации по выбору оборудования для линий горячего цинкования. Наши эксперты готовы обсудить ваш проект и предложить решения, соответствующие вашим производственным задачам и бюджету.